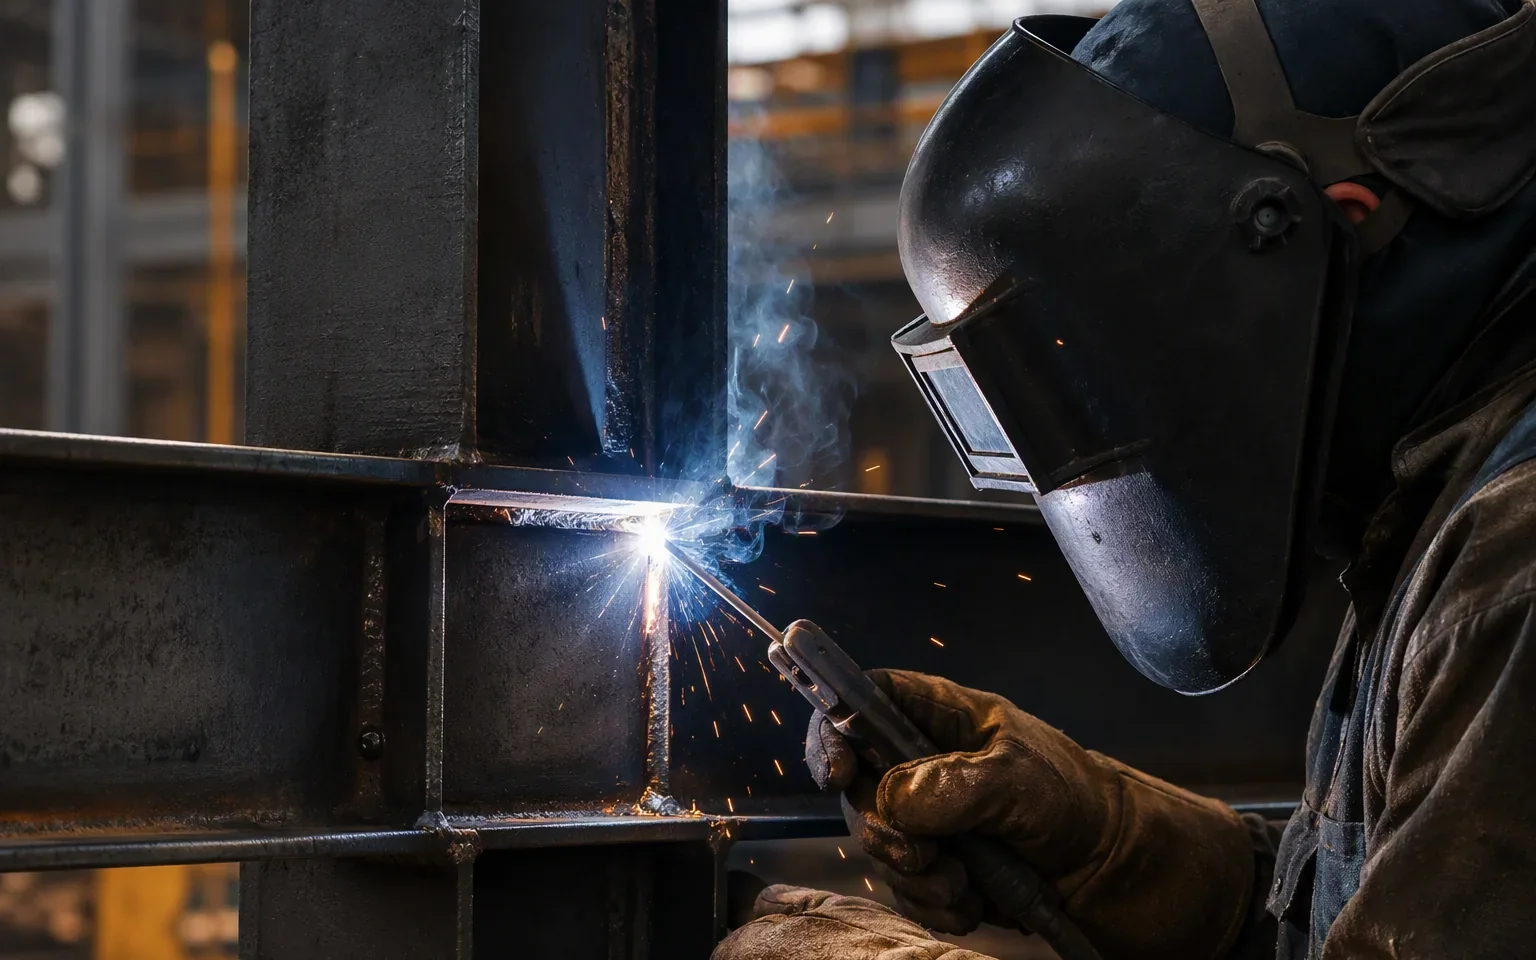
焊接是钢结构连接的重要工艺之一。对项目业主而言,不需要代替专业人员判断全部技术指标,但可以了解质量控制发生在哪里,并在方案、施工和验收沟通中提出更清晰的问题。
焊缝质量不是焊完后的单次目检,而是从材料、坡口、装配、焊接顺序到防腐修补的连续过程。
焊前:先确认条件,再开始焊接
焊前应核对构件材质、规格、连接形式与作业环境。坡口形状、装配间隙、错边和定位焊状态,会影响后续焊接。待焊区域的油污、锈蚀、水分与涂层也应按工艺要求处理。
- 构件与节点是否按确认图纸组装;
- 焊接区域是否清洁、干燥,是否具备安全作业条件;
- 焊接方法、焊材与工艺要求是否匹配;
- 焊接顺序是否考虑构件变形和现场约束。
焊后与外观:可以看什么
焊缝表面应进行清理,外观检查通常关注成形是否平顺、尺寸是否符合要求,以及是否存在裂纹、咬边、气孔、夹渣、未焊满等表面问题。发现问题后,应按相应工艺处理并复查,不能简单用涂层覆盖。
| 检查位置 | 沟通重点 | 不宜忽视的情况 |
|---|---|---|
| 焊缝表面 | 成形、过渡与表面缺陷 | 裂纹等异常不得直接覆盖 |
| 连接区域 | 焊缝尺寸、构件变形与装配状态 | 节点间隙异常、构件明显偏位 |
| 焊缝周边 | 飞溅清理、母材损伤与防腐修补 | 随意引弧、涂装前未清理 |
| 隐蔽节点 | 封闭前的检查与影像记录 | 未检查即被板材或装修覆盖 |
需要无损检测时,按项目要求执行
外观检查不能替代所有质量检验。是否需要进行超声、射线、磁粉或渗透等检测,以及检测比例与合格要求,应由设计文件、构件用途和项目适用标准确定,并由具备相应条件的单位和人员实施。
防腐之前,别遗漏现场焊缝
工厂预制构件通常已有底层防护,现场焊接和安装可能造成局部损伤。涂装前应按配套体系处理焊缝及周边区域,使修补范围、表面处理和涂层要求相互匹配。
本文为一般性技术科普,不替代设计文件、专项方案、检验报告或项目验收依据。